El corte de electrodos es un paso de acabado crítico en la fabricación de baterías de iones de litio, transformando los rollos de electrodos recubiertos en tiras o láminas de tamaño preciso para el bobinado, el apilado y el ensamblaje de celdas tipo bolsa. KINTEK ofrece cortadoras de electrodos continuas de rollo a rollo, cortadoras manuales, cortadoras de corte transversal automático y sistemas de corte longitudinal y segmentado de películas de aluminio-plástico. Nuestro equipo admite materiales de cátodo y ánodo recubiertos, incluidos LFP, NMC/NCA, grafito, electrodos a base de óxido, láminas metálicas y películas funcionales, con configuraciones para investigación de laboratorio, líneas piloto y preparación de producción.
Alternar categorías
Soporte Inmediato
Elija su forma preferida de conectar con nuestro equipo
-
Cotización Gratis Complete el formulario para precios detallados
-
Enviar email Soporte de consulta detallada
Tiempo de Respuesta
En 8 horas en días laborales, 24 horas en festivos
Cortadora de electrodos
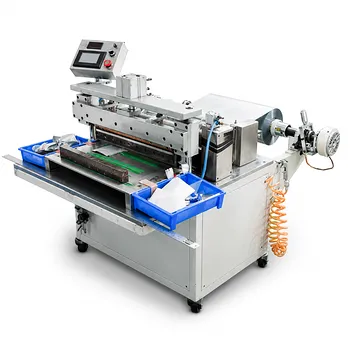
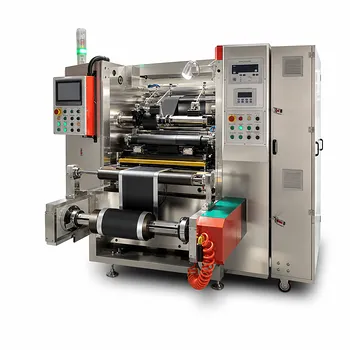
Cortadora continua de electrodos de baterías de litio para celdas 4680 sin lengüeta
Número de artículo: FQ07
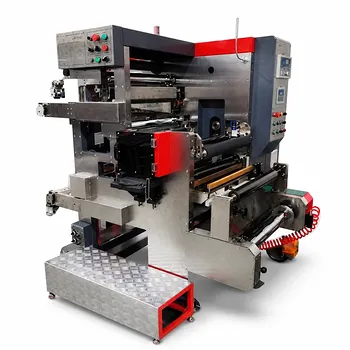
Cortadora continua de láminas de electrodos para baterías de litio, ancho de corte de 7 a 500 mm
Número de artículo: FQ04
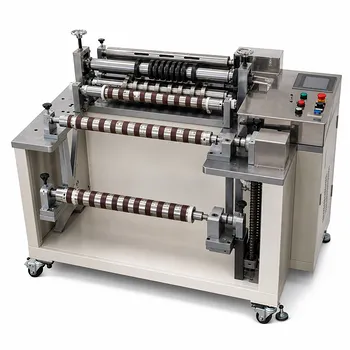
Máquina de corte y hendido de película de aluminio y plástico de 50 mm a 600 mm
Número de artículo: FQ05
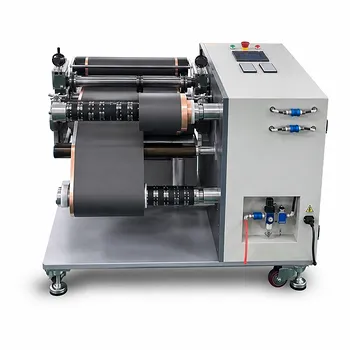
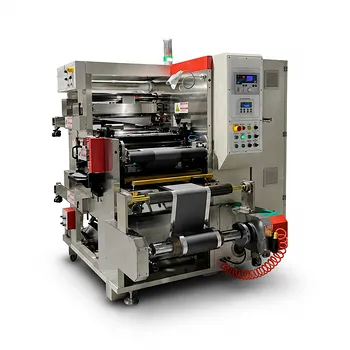
Cortadora continua de rollo a rollo
Número de artículo: FQ10
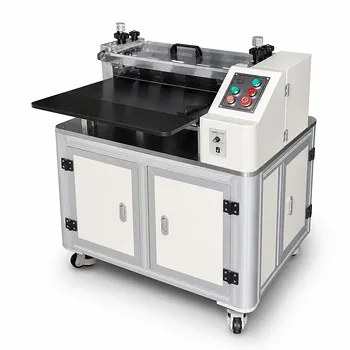
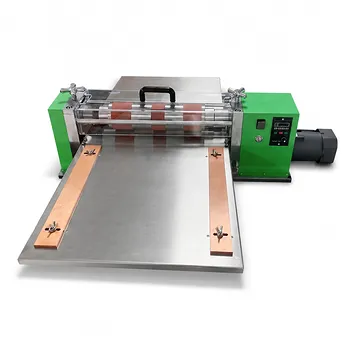
Máquina cortadora manual de láminas de electrodos para baterías de litio
Número de artículo: FQ06
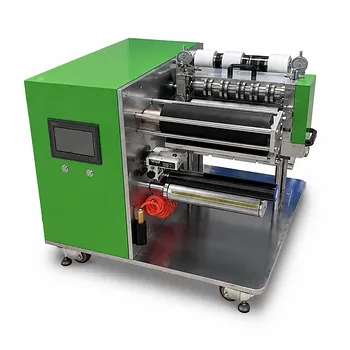
Máquina cortadora de rollos de electrodos para baterías de litio
Número de artículo: FQ09
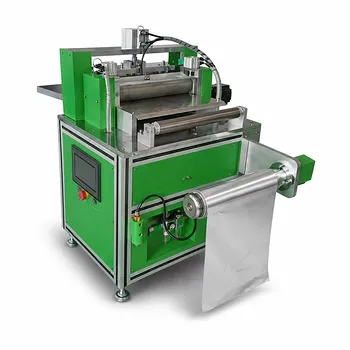
Corte de precisión de electrodos para una fabricación fiable de celdas de batería
El corte de electrodos afecta directamente a la calidad, la consistencia y la capacidad de fabricación posterior de las celdas de iones de litio. Tras el recubrimiento, el secado y el calandrado, los rollos de electrodos deben convertirse en tiras o láminas con el ancho, la condición de borde, la alineación y la calidad de bobinado exactos que requiere el diseño de la celda. Un proceso de corte mal controlado puede introducir rebabas, partículas sueltas, arrugas, rollos telescópicos, tensión desigual y variaciones dimensionales. Estos defectos pueden complicar el bobinado o el apilado, reducir el rendimiento del ensamblaje y crear riesgos evitables de seguridad y rendimiento en la celda terminada.
Las máquinas cortadoras de electrodos KINTEK están diseñadas para hacer que esta etapa de conversión sea precisa, estable y adaptable. Nuestra gama abarca cortadoras continuas de rollo a rollo para rollos de electrodos recubiertos, máquinas automáticas de corte transversal y longitudinal de láminas de electrodos, cortadoras manuales compactas para preparación en laboratorio y equipos especializados de corte longitudinal y segmentado de películas de aluminio-plástico para flujos de trabajo de empaquetado de celdas tipo bolsa (pouch cells). Esta amplia selección permite a grupos de investigación, universidades, desarrolladores de baterías y fabricantes elegir el equipo que se adapte a su formato de material, objetivo de rendimiento, espacio disponible y requisitos de control de procesos.
Diseñado para el procesamiento de cátodos, ánodos, láminas y películas funcionales
Los materiales de los electrodos de las baterías presentan desafíos de conversión distintivos. Las láminas de cátodo y ánodo recubiertas combinan colectores de corriente delgados con recubrimientos de material activo que pueden agrietarse, desprender partículas o deformarse si el manejo de la banda es inestable. Las láminas de aluminio y cobre requieren un control cuidadoso porque son delgadas, conductoras y susceptibles a daños en los bordes. El problema se vuelve aún más exigente con electrodos de alta carga, recubrimientos quebradizos, laminados multicapa, láminas ultradelgadas o rollos recubiertos anchos destinados a múltiples tiras de electrodos estrechas.
Los sistemas KINTEK son adecuados para procesar materiales comunes de electrodos de batería y películas, incluyendo:
- Electrodos positivos basados en fosfato de hierro y litio, materiales ternarios en capas y otras químicas de cátodo recubiertas.
- Electrodos negativos basados en grafito, grafito con silicio, materiales de óxido y otras formulaciones de ánodo recubiertas.
- Láminas colectoras de corriente de aluminio y cobre antes o después del recubrimiento, según la ruta del proceso.
- Rollos de electrodos recubiertos para el desarrollo de celdas cilíndricas, prismáticas, tipo bolsa y sin lengüeta (tabless).
- Película compuesta de aluminio-plástico utilizada en el empaquetado de baterías de litio tipo bolsa.
- Láminas metálicas, películas ópticas, materiales relacionados con separadores y películas funcionales seleccionadas cuando sean compatibles con la configuración de la máquina elegida.
La capacidad de procesar múltiples tipos de materiales es particularmente valiosa en la I+D de baterías. Los equipos de desarrollo a menudo trabajan con formulaciones de recubrimiento, espesores, anchos y longitudes de rollo cambiantes a medida que optimizan la densidad energética, el rendimiento de carga rápida, la vida útil del ciclo y el rendimiento de fabricación. En lugar de depender de una configuración fija solo para producción, necesitan equipos que puedan ajustarse y configurarse según los requisitos experimentales en evolución.
El principio del corte de electrodos de rollo a rollo
Una cortadora de electrodos continua funciona como un sistema coordinado de manejo de banda. El rollo madre se desenrolla bajo una tensión controlada, se guía hacia la sección de corte, se corta en los carriles requeridos y se rebobina en rollos terminados. Cada etapa es importante porque la banda debe permanecer estable mientras se mueve a través de la máquina.
Durante el desenrollado, el control de tensión evita que el rollo madre se alimente de forma demasiado floja o demasiado agresiva. Una tensión insuficiente puede causar desviaciones, arrugas y cortes desiguales. Una tensión excesiva puede estirar o dañar los delicados electrodos recubiertos. La gestión de tensión en bucle cerrado ayuda a mantener un estado de banda constante a medida que el diámetro del rollo cambia durante el procesamiento.
La etapa de guiado de banda mantiene el material del electrodo alineado con la trayectoria de corte seleccionada. El guiado preciso es esencial cuando se requieren tiras estrechas, tolerancias de ancho ajustadas o tiradas largas. También ayuda a preservar la rectitud y reducir la variación entre rollos. Luego, el material pasa a través de herramientas de cuchillas circulares u otro arreglo de corte configurado, donde se separa en múltiples tiras o se recorta al ancho deseado.
Después del corte, el recorte de borde y el polvo generado deben gestionarse para proteger la limpieza del material y la fiabilidad del equipo. La extracción de polvo y la recolección de recortes de borde favorecen un entorno de conversión más limpio, especialmente al procesar materiales recubiertos que pueden liberar partículas finas en el borde de corte. Finalmente, los sistemas de rebobinado recogen los carriles cortados con una tensión controlada para que los rollos terminados permanezcan compactos, alineados y listos para las operaciones posteriores de bobinado, apilado, muescado, secado, inspección o ensamblaje de celdas.
Las cortadoras continuas KINTEK pueden incorporar guiado de banda de precisión, control de tensión ajustable, procesamiento de múltiples tiras, herramientas de corte circular duraderas, eliminación de polvo, recolección de recortes y rebobinado sincronizado. Dependiendo del modelo y la configuración seleccionada, la operación basada en PLC y el rebobinado con eje diferencial pueden respaldar un procesamiento repetible en diferentes formatos de electrodos.
Control preciso del ancho y calidad del borde
El ancho de corte es más que una especificación dimensional. Influye en el ajuste del electrodo en la celda, la alineación con separadores y colectores de corriente, la utilización del área activa y la consistencia de las operaciones posteriores de bobinado o apilado. Para celdas cilíndricas, un ancho de tira preciso favorece la formación estable del "jelly-roll". Para celdas tipo bolsa y prismáticas, las láminas y tiras preparadas con precisión ayudan a mantener una geometría de pila repetible y márgenes controlados. En el desarrollo de celdas sin lengüeta (tabless), la precisión del corte se vuelve especialmente importante porque la arquitectura del electrodo puede requerir múltiples tiras formadas de manera consistente y bordes cuidadosamente gestionados.
Nuestra gama de corte de electrodos incluye sistemas que cubren una amplia selección de anchos de material. Las soluciones disponibles incluyen procesamiento manual compacto para muestras de laboratorio estrechas, equipos de rollo a rollo para anchos de corte ajustables, máquinas diseñadas para rangos de corte de 7 a 500 mm y sistemas continuos más amplios que manejan formatos de láminas de electrodos en el rango de 200 a 560 mm. También hay disponible equipo para película de aluminio-plástico para anchos de película de bolsa de 50 a 600 mm. El rango utilizable exacto, el número de carriles de corte y los requisitos de los rollos terminados deben seleccionarse de acuerdo con el material, la ruta del proceso y la geometría de la celda objetivo.
La calidad del borde es igualmente importante. Las rebabas, los bordes de corte rugosos y los daños en el recubrimiento pueden introducir complicaciones en los siguientes pasos de fabricación. Las herramientas de corte afiladas y duraderas combinadas con un control de banda estable son fundamentales para lograr cortes limpios. Las cuchillas circulares de carburo de tungsteno se utilizan comúnmente en configuraciones de corte de rollo adecuadas porque ofrecen resistencia al desgaste y respaldan un rendimiento de corte consistente. La alineación de la herramienta, el solapamiento de la cuchilla, la presión de corte, la tensión del material, la condición del recubrimiento y la velocidad de funcionamiento deben considerarse al optimizar el control de rebabas.
Para los equipos que trabajan con nuevas formulaciones de materiales, es útil validar las condiciones de corte con muestras recubiertas representativas antes de escalar un proceso. Una máquina puede proporcionar el control necesario para una producción estable, pero el resultado final también depende de la interacción entre el recubrimiento del electrodo, la lámina del sustrato, la configuración de la cuchilla y los parámetros operativos. KINTEK puede ayudar a definir una configuración de equipo que sea apropiada para sus condiciones experimentales o de fabricación.
La tensión controlada protege los delicados electrodos recubiertos
La gestión de la tensión es una de las capacidades más importantes en la conversión de electrodos. Las láminas de electrodos recubiertas pueden ser sensibles al alargamiento, las arrugas, la fractura del recubrimiento y el desprendimiento de polvo. Al mismo tiempo, una tensión insuficiente puede producir una alimentación desigual y una mala calidad de rebobinado. Una máquina cortadora diseñada correctamente mantiene una trayectoria de banda equilibrada desde el desenrollado hasta el corte y el rebobinado.
Las cortadoras de electrodos de rollo a rollo KINTEK utilizan un desenrollado y rebobinado controlados para respaldar un transporte de material estable. El control de tensión en bucle cerrado es valioso al procesar rollos con diámetros cambiantes, ya que las condiciones mecánicas al principio y al final de una tirada son diferentes. Las funciones de bobinado sincronizado ayudan a mantener las tiras cortadas uniformes, mientras que el rebobinado con eje diferencial puede ayudar a acomodar los carriles que naturalmente se acumulan a velocidades ligeramente diferentes.
La tensión estable también contribuye a un compromiso constante de la cuchilla. Cuando una banda se mueve suavemente a través de la zona de corte, el cortador puede producir bordes y dimensiones más repetibles. Esto es especialmente relevante para láminas recubiertas delgadas, donde pequeñas perturbaciones pueden provocar desviaciones, arrugas o defectos de borde localizados. Para electrodos de investigación de alto valor, este control puede reducir la pérdida de material y permitir que los equipos comparen muestras de prueba con mayor confianza.
Opciones para flujos de trabajo continuos, automáticos y manuales
No todas las tareas de procesamiento de electrodos requieren el mismo nivel de automatización. KINTEK proporciona varios enfoques de corte para que los usuarios puedan adaptar el equipo a su flujo de trabajo real.
Las cortadoras de electrodos continuas de rollo a rollo están destinadas a procesar rollos recubiertos en rollos estrechos terminados con un manejo de banda estable y repetible. Son adecuadas para líneas piloto de laboratorio, trabajo de desarrollo de procesos y preparación de fabricación donde se requiere operación continua, tensión controlada, guiado de precisión y rebobinado. Estos sistemas son útiles para materiales de cátodo y ánodo, así como para tareas de conversión de láminas y películas funcionales compatibles.
Las cortadoras continuas para el desarrollo de electrodos de celdas 4680 y sin lengüeta (tabless) admiten el procesamiento de múltiples tiras de lámina recubierta enrollada. El formato de celda sin lengüeta pone un énfasis significativo en la consistencia dimensional y la calidad del borde fiable, ya que el diseño del electrodo y el proceso de bobinado posterior pueden ser sensibles a la variación. El guiado de banda controlado, la extracción de polvo, el rebobinado estable y el corte consciente de las rebabas ayudan a respaldar el desarrollo de estas exigentes estructuras de electrodos.
Las cortadoras automáticas de corte transversal de láminas de electrodos sirven a los flujos de trabajo que requieren láminas o longitudes fijas en lugar de solo rollos cortados. Las opciones de corte de longitud fija programable y seguimiento óptico pueden ayudar a los usuarios a preparar láminas de electrodos positivos y negativos con dimensiones repetibles. Esto es útil para celdas tipo bolsa apiladas, estudios de celdas prismáticas, preparación de muestras y otras aplicaciones donde se necesitan espacios en blanco de electrodos cortados con precisión antes del ensamblaje.
Las cortadoras de electrodos manuales proporcionan una solución compacta y práctica para el uso en laboratorio de bajo volumen. Pueden ser adecuadas para investigadores que preparan muestras, prueban recetas de recubrimiento, fabrican celdas prototipo o procesan un número limitado de tiras de electrodos. El equipo manual es especialmente útil donde la flexibilidad, la operación simple y los requisitos de instalación más pequeños importan más que un alto rendimiento.
Las máquinas de corte longitudinal y segmentado de película de aluminio-plástico abordan una etapa relacionada pero distinta de la fabricación de celdas tipo bolsa. La película de la bolsa debe cortarse a anchos y longitudes precisos para respaldar las operaciones de formación y sellado. La tensión ajustable, el corte longitudinal, el rebobinado sincronizado y el corte de segmentos controlado ayudan a preparar los materiales de empaquetado de manera consistente para la fabricación de celdas tipo bolsa. Al suministrar soluciones tanto para el procesamiento de electrodos como para la conversión de películas de bolsa, KINTEK puede respaldar un flujo de trabajo de desarrollo de celdas más conectado.
Procesamiento limpio y mejor utilización del material
Los entornos de fabricación de baterías requieren atención a la limpieza porque la contaminación por partículas puede afectar la calidad de la celda y crear problemas de manejo posteriores. El corte es una fuente potencial de residuos finos, particularmente alrededor de los bordes recubiertos y el material de recorte. La extracción de polvo integrada y la recolección de recortes de borde ayudan a eliminar el material suelto de la zona de procesamiento y hacen que la operación rutinaria sea más manejable.
El procesamiento limpio no es solo una cuestión de orden. Puede ayudar a preservar la calidad de los rollos de electrodos cortados, evitar que las partículas se transfieran a otras áreas de la banda, reducir la limpieza del operador y respaldar flujos de trabajo de línea piloto más ordenados. Al trabajar con materiales avanzados de cátodo y ánodo, los equipos de proceso también deben considerar los controles de las instalaciones, las prácticas de manejo de materiales y las medidas de protección personal adecuadas para su química específica.
El corte preciso también mejora la utilización del material. Un proceso estable reduce los rechazos causados por la variación de ancho, bordes dañados, bobinado desigual y segmentos cortados incorrectamente. Esto importa en cualquier entorno de producción, pero es particularmente importante en I+D, donde las muestras recubiertas pueden ser limitadas y los materiales activos pueden ser costosos. Más material utilizable por rollo recubierto brinda a los investigadores más datos de cada lote experimental y puede acelerar los ciclos de iteración.
Integración en todo el flujo de trabajo de fabricación de baterías
El corte de electrodos se sitúa entre la preparación de electrodos aguas arriba y el ensamblaje de celdas aguas abajo. KINTEK respalda la secuencia más amplia que requieren los laboratorios de baterías y las líneas piloto, desde la mezcla y el recubrimiento de la suspensión (slurry) hasta el prensado, el corte, el ensamblaje y las pruebas. Esta perspectiva nos ayuda a evaluar una cortadora como parte del flujo de trabajo completo en lugar de como una máquina aislada.
Las condiciones aguas arriba influyen en el rendimiento del corte. La uniformidad del recubrimiento, la calidad del secado, la presión de calandrado, la tensión residual, la adhesión del recubrimiento y la calidad del bobinado del rollo pueden afectar cómo se comporta el electrodo en la cortadora. Los requisitos aguas abajo también dan forma a la selección del equipo. Por ejemplo, el ancho de tira deseado, el mandril de bobinado, el método de apilado, el formato de la celda, el diseño de la lengüeta y el volumen de producción influyen en si es más apropiada una cortadora continua, un sistema de corte transversal, una máquina manual o una combinación de equipos.
Una solución de corte bien adaptada respalda transferencias más fluidas entre las etapas del proceso. Las tiras de electrodos terminadas deben bobinarse y etiquetarse de una manera que respalde la siguiente operación. Las dimensiones de la lámina deben coincidir con la geometría prevista de apilado o de celda tipo bolsa. Los cortes de película de bolsa deben adaptarse a los requisitos de formación y sellado. Considerar estas conexiones desde el principio ayuda a prevenir cuellos de botella y evita seleccionar equipos basados únicamente en una sola especificación principal.
Selección de la cortadora de electrodos adecuada
La mejor máquina cortadora de electrodos está determinada por el material real y el objetivo de producción. Antes de seleccionar un sistema, defina los siguientes requisitos de proceso:
- Ancho del rollo madre, diámetro interior, diámetro exterior y peso aproximado del rollo.
- Tipo de sustrato, química del electrodo, espesor del recubrimiento, espesor total y sensibilidad mecánica.
- Anchos de tira terminados requeridos, tolerancia de ancho, número de carriles de corte y margen de recorte de borde.
- Si la salida deseada son rollos cortados, láminas de longitud fija, segmentos de película de bolsa o una combinación.
- Velocidad de operación requerida y rendimiento objetivo para trabajos de I+D, piloto o preparación de producción.
- Nivel aceptable de rebabas, apariencia del borde, necesidades de control de polvo y expectativas de inspección.
- Requisitos de desenrollado y rebobinado, incluidos tamaños de núcleo, dirección del rollo y tensión del rollo terminado.
- Servicios disponibles, espacio ocupado, expectativas de seguridad, preferencia de automatización y requisitos de limpieza de las instalaciones.
Para un laboratorio en etapa inicial, una cortadora manual o compacta accionada eléctricamente puede proporcionar el punto de entrada más práctico. Para una línea piloto que produce lotes repetidos de electrodos recubiertos, puede ser más adecuado el procesamiento continuo de rollo a rollo con control de tensión, guiado de banda, gestión de polvo y rebobinado automatizado. Para programas de celdas tipo bolsa, puede ser necesario un sistema de corte transversal automático y equipo de corte de película de aluminio-plástico junto con el corte de rollos.
Configuración profesional y soporte personalizable
Los procesos de batería rara vez son idénticos de una instalación a otra. Un centro de investigación puede necesitar manejar cambios frecuentes de química y rollos pequeños. Una línea piloto puede priorizar la repetibilidad en varios anchos de electrodos. Un fabricante puede necesitar un diseño de carril definido, núcleos compatibles, una dirección de desenrollado específica o la integración con equipos existentes aguas arriba y aguas abajo. KINTEK aborda la selección de equipos teniendo en cuenta estos requisitos prácticos.
Podemos discutir configuraciones basadas en su material de electrodo, dimensiones del rollo recubierto, anchos de corte deseados, método de corte, disposición de rebobinado, nivel de automatización y aplicación. La personalización puede incluir rangos de ancho adecuados, disposiciones de cuchillas, opciones de manejo de banda, requisitos de control de tensión, disposiciones de gestión de polvo, longitudes de corte y consideraciones de compatibilidad para su proceso de desarrollo de celdas. El objetivo es proporcionar una solución de corte de electrodos que respalde su trabajo con un procesamiento controlado y repetible en lugar de forzar su proceso a adaptarse a una configuración estándar inadecuada.
Ya sea que esté desarrollando celdas tipo bolsa, celdas cilíndricas, celdas prismáticas, diseños sin lengüeta (tabless) de formato 4680, nuevas formulaciones de cátodo y ánodo, o películas funcionales avanzadas, KINTEK puede ayudarlo a identificar el equipo de corte y segmentado adecuado para su flujo de trabajo. Contacte a nuestro equipo técnico con sus especificaciones de material, dimensiones de rollo, anchos objetivo y objetivos de producción para discutir una solución profesional y personalizada.
SOLICITAR PRESUPUESTO
Nuestro equipo profesional le responderá dentro de un día hábil. ¡Siéntete libre de contactarnos!