Los ciclos de presión multietapa son el mecanismo crítico para eliminar el aire atrapado y garantizar la homogeneidad estructural en las muestras de prueba de PET. Al aplicar presiones secuenciales de 20 bar y 40 bar tras una fase de precalentamiento a 285 °C, la prensa hidráulica obliga al polímero fundido a llenar completamente la cavidad del molde. Este proceso elimina sistemáticamente las burbujas de aire microscópicas y los vacíos internos, lo que resulta en una estructura interna densa y un espesor uniforme, necesarios para un análisis térmico preciso.
El uso de ciclos de presión multietapa transforma el PET crudo en un medio estandarizado y libre de poros. Esto elimina las inconsistencias físicas que, de otro modo, causarían fluctuaciones erráticas en las mediciones de la tasa de liberación de calor (HRR) y la liberación total de calor (THR) durante la calorimetría de cono.
El papel de la presión secuencial en la eliminación de vacíos
Expulsión de burbujas de aire microscópicas
Durante la fusión inicial de los gránulos de PET a 285 °C, el aire queda atrapado frecuentemente entre las escamas o dentro de la masa fundida viscosa. La primera etapa del ciclo (20 bar) comienza a comprimir estas bolsas, mientras que la segunda etapa, más alta (40 bar), proporciona la fuerza necesaria para colapsar completamente las burbujas microscópicas.
Lograr una densidad de material uniforme
La aplicación de presión por etapas evita que la "costra" del polímero selle las bolsas de aire internas. Un aumento progresivo de la fuerza garantiza que la densidad se mantenga constante desde el núcleo de la placa de 3 mm hasta su superficie, evitando los gradientes de densidad que a menudo afectan a la compresión de etapa única.
Optimización del llenado de la cavidad y el espesor
Una presión hidráulica constante asegura que el polímero fundido llegue a cada rincón del molde. Esto da como resultado una muestra con un espesor estandarizado de 3 mm, que es un requisito fundamental para los cálculos matemáticos utilizados en la calorimetría de cono.
Impacto en los datos de simulación térmica y de incendios
Reducción de la resistencia térmica interfacial
En los compuestos ignífugos, los espacios de aire en la interfaz de los aditivos y la matriz polimérica crean resistencia térmica. Una presión alta y uniforme garantiza una unión estrecha en estas interfaces de contacto, permitiendo que el calor fluya de manera predecible a través de la muestra durante la prueba.
Garantía de repetibilidad de HRR y THR
La calorimetría de cono se basa en la medición precisa del consumo de oxígeno y la producción de calor a lo largo del tiempo. Los vacíos internos actúan como aislamiento localizado o "bolsas de combustible", causando picos o caídas en los datos que no reflejan las propiedades reales del material; el prensado multietapa elimina estas variables.
Minimización de la tensión interna y la deformación
El control preciso tanto de las etapas de presión como de la velocidad de enfriamiento posterior gestiona el proceso de cristalización del PET. Esto reduce la tensión residual interna, asegurando que la placa permanezca plana y estable cuando se expone al alto calor radiante del calorímetro de cono.
Comprensión de las contrapartidas
El riesgo de degradación térmica
Mantener el PET a 285 °C durante períodos prolongados para asegurar la eliminación del aire puede provocar la degradación del polímero. Si el ciclo multietapa es demasiado largo, el peso molecular del PET puede disminuir, alterando potencialmente el comportamiento ante el fuego que se intenta medir.
Rebaba y pérdida de material
Aplicar la etapa de alta presión (40 bar) demasiado pronto o sin un molde correctamente sellado puede causar "rebaba" (flash), donde el PET fundido escapa de la cavidad. Esto no solo crea un desorden, sino que puede llevar a una muestra más delgada que la especificación requerida de 3 mm.
Dependencias de la calibración del equipo
El éxito de un ciclo multietapa depende totalmente de la precisión del sistema hidráulico. Incluso fluctuaciones menores en la presión o un fallo en mantener el punto de ajuste de 285 °C resultarán en una muestra con fallos internos invisibles, socavando la fiabilidad de toda la serie de pruebas.
Cómo aplicar esto a su proyecto
Al preparar placas de PET para análisis térmico, su protocolo debe priorizar la estabilización del polímero fundido antes de alcanzar la presión máxima.
- Si su enfoque principal es la precisión de los datos: Siga estrictamente la secuencia de 20 bar a 40 bar para asegurar la eliminación total de los vacíos microscópicos que sesgan los datos de liberación de calor.
- Si su enfoque principal es la repetibilidad de la muestra: Concéntrese en mantener una velocidad de enfriamiento constante después del ciclo de presión para garantizar una cristalinidad uniforme en todos los lotes de prueba.
- Si su enfoque principal es la eficiencia del material: Asegúrese de que su molde esté perfectamente sellado antes de la etapa de 40 bar para evitar la rebaba de material y mantener un espesor preciso de 3 mm.
Al dominar la transición entre estas etapas de presión, se asegura de que sus datos de seguridad contra incendios reflejen el verdadero rendimiento del material en lugar de los defectos de su preparación.
Tabla resumen:
| Etapa del proceso | Presión/Acción | Beneficio clave para placas de PET |
|---|---|---|
| Precalentamiento | 285 °C | Estabiliza el polímero fundido para el llenado del molde |
| Etapa inicial | 20 bar | Comprime las bolsas de aire entre gránulos |
| Etapa final | 40 bar | Elimina burbujas microscópicas y vacíos |
| Post-prensado | Enfriamiento controlado | Minimiza la tensión interna y la deformación |
Eleve la precisión de sus pruebas de materiales con KINTEK
No permita que los vacíos internos y la densidad inconsistente comprometan sus datos de calorimetría de cono. KINTEK se especializa en soluciones integrales de prensado de laboratorio diseñadas para las rigurosas demandas de la investigación de polímeros y baterías.
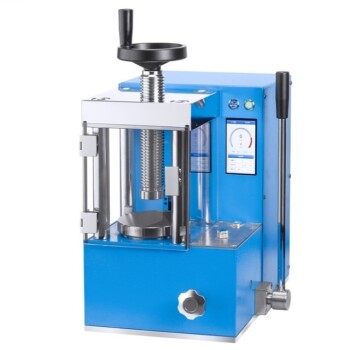
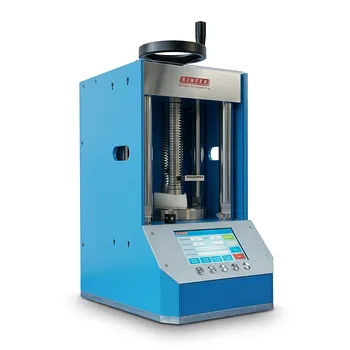
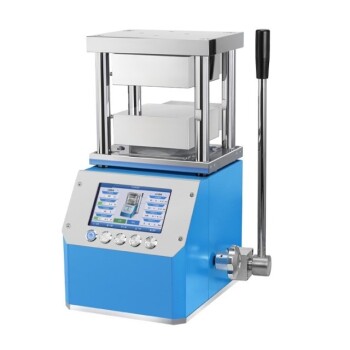
Desde prensas calentadas manuales y automáticas hasta modelos multifuncionales y compatibles con cajas de guantes, nuestro equipo garantiza la homogeneidad estructural y el espesor preciso de 3 mm que su proyecto requiere. También ofrecemos avanzadas prensas isostáticas en frío y en caliente para la preparación especializada de materiales.
¿Listo para optimizar la preparación de sus muestras? Contacte a nuestros expertos hoy para encontrar la solución hidráulica perfecta para su laboratorio.
Referencias
- Sara Villanueva, Alberto Sánchez. A Study on Phosphorous-Based Flame Retardants for Transparent PET Composites: Fire, Mechanical, and Optical Performance. DOI: 10.3390/polym17162191
Este artículo también se basa en información técnica de Kintek Solution Base de Conocimientos .
Productos relacionados
- Prensa hidráulica de laboratorio Máquina de prensa de pellets para guantera
- Prensa hidráulica de laboratorio 2T Prensa de pellets de laboratorio para KBR FTIR
- Prensa Hidráulica de Laboratorio Calefactada de 24T 30T 60T con Placas Calientes para Laboratorio
- Prensa hidráulica de laboratorio Prensa para pellets de laboratorio Prensa para pilas de botón
- Prensa hidráulica de pellets de laboratorio para XRF KBR Prensa de laboratorio FTIR
La gente también pregunta
- ¿Cómo contribuye una prensa hidráulica de laboratorio a la preparación de muestras de Li3-3xScxSb? Optimizar la conductividad iónica
- ¿Cuál es la función de una prensa hidráulica de laboratorio en la FT-IR de nanotubos de carbono de pared múltiple recubiertos de curcumina? Lograr claridad óptica.
- ¿Por qué se requiere una prensa hidráulica de laboratorio para el moldeo por compresión de borosilicato? Solución a los desafíos de alta densidad de carga
- ¿Qué papel juega una prensa hidráulica de laboratorio en la preparación de discos cerámicos piezoeléctricos para DC-PG? | KINTEK
- ¿Qué papel juega una prensa hidráulica de laboratorio en los pellets de reacción? Optimización de la densidad del suelo lunar y el combustible metálico