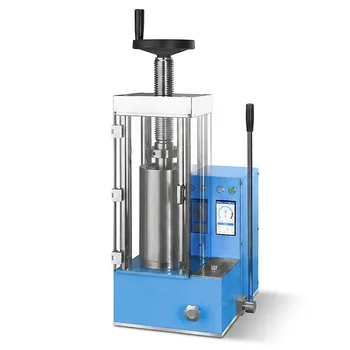
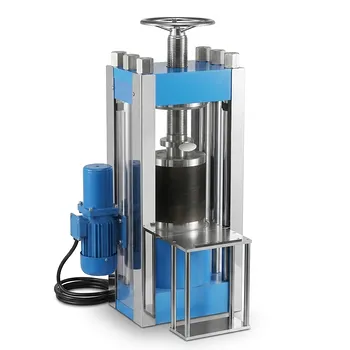
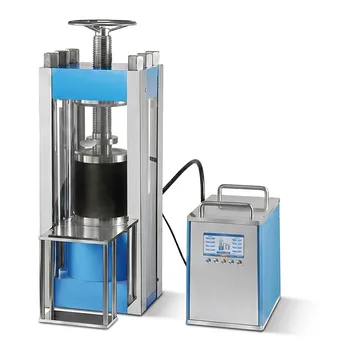
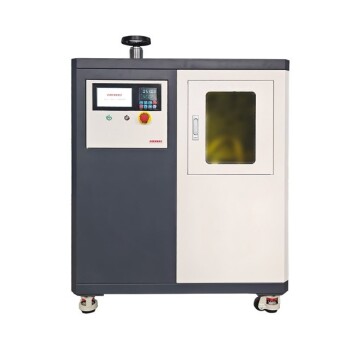
La prensa isostática en frío (CIP) sirve como el puente crítico entre el polvo de aluminio suelto y una preforma estructural. Aplica una presión uniforme y multidireccional, que generalmente oscila entre 150 y 200 MPa, para consolidar las partículas sueltas en un "compacto en verde". Este paso esencial proporciona la resistencia mecánica y la densidad preliminar necesarias para todas las etapas posteriores de procesamiento térmico y mecánico.
Conclusión clave: El papel de la prensa isostática en frío es transformar el polvo de aluminio suelto en un cuerpo en verde de densidad uniforme mediante compactación isotrópica. Este proceso elimina los gradientes de densidad y las bolsas de aire, estableciendo una base física estable para tratamientos posteriores de alto rendimiento como la desgasificación al vacío, la sinterización y la forja en caliente.
La mecánica de la compactación isotrópica
Lograr una distribución de densidad uniforme
A diferencia del prensado unidireccional tradicional, una prensa isostática en frío aplica la misma presión desde todas las direcciones simultáneamente. Esta fuerza isotrópica garantiza que la densidad interna de la matriz de aluminio permanezca constante en todo el volumen de la pieza. Al minimizar los gradientes de densidad, el CIP evita la deformación estructural o las tensiones internas que a menudo ocurren durante los tratamientos térmicos posteriores.
Apilamiento físico y entrelazado
En esta etapa inicial, la unión entre las partículas de polvo de aluminio se logra principalmente mediante el apilamiento físico y el entrelazado mecánico, en lugar de la fusión metalúrgica. La alta presión obliga a las partículas a entrar en contacto estrecho, expulsando el aire atrapado y aumentando el área de superficie de contacto. Esto da como resultado un "compacto en verde" que es manejable y lo suficientemente estable estructuralmente para el mecanizado o el transporte.
Preparación para la evolución térmica
El proceso CIP es vital para preparar el compuesto para la desgasificación al vacío, un requisito común para que las aleaciones de aluminio eliminen la humedad y los gases. Al crear un cuerpo en verde permeable pero estable, la prensa permite una eliminación eficiente de gases antes de que el material se densifique completamente a temperaturas más altas.
Mejora de la integridad del material compuesto
Incorporación de refuerzos y aditivos
En la preparación de materiales especializados como espumas de aluminio o compuestos reforzados, el CIP asegura que las fases secundarias, como los agentes espumantes (hidruro de titanio) u óxido de magnesio, queden incrustadas de manera estrecha y uniforme dentro de la matriz. Esta encapsulación "hermética" es crucial para garantizar que los gases espumantes impulsen la expansión de manera efectiva durante las etapas posteriores de calentamiento.
Eliminación de la porosidad inicial
La compactación a alta presión reduce eficazmente la porosidad inicial de la mezcla de polvo suelto. Al colapsar los grandes espacios entre las partículas a temperatura ambiente, el CIP minimiza el riesgo de defectos de sinterización. Esta densificación preliminar es un requisito previo para lograr la densidad casi teórica necesaria en componentes aeroespaciales o automotrices de alto rendimiento.
Comprensión de las compensaciones
Unión física frente a metalúrgica
La limitación más significativa de la etapa CIP es que el compacto en verde resultante carece de una verdadera resistencia metalúrgica. Debido a que el proceso ocurre a temperatura ambiente, las partículas no se fusionan; el componente sigue siendo relativamente frágil y no puede soportar cargas estructurales significativas hasta que se somete a sinterización o extrusión en caliente.
Velocidad y complejidad del procesamiento
En comparación con los métodos continuos o el simple prensado en matriz, el prensado isostático en frío es un proceso por lotes que requiere herramientas flexibles especializadas (a menudo moldes de caucho o elastómeros). Si bien proporciona una uniformidad superior, implica tiempos de ciclo más largos y mayores costos de equipo, que deben sopesarse frente a los requisitos de rendimiento del compuesto final.
Cómo aplicar esto a su proyecto
Tomar la decisión correcta para su objetivo
- Si su enfoque principal son los AMC estructurales de alto rendimiento: utilice CIP a presiones de 200 MPa para garantizar un perfil de densidad de gradiente cero antes de la forja o extrusión en caliente.
- Si su enfoque principal es la fabricación de espuma de aluminio: utilice el CIP para incrustar firmemente agentes espumantes como TiH2 en la matriz para garantizar una liberación controlada de gas durante la fase de fusión.
- Si su enfoque principal es la creación rápida de prototipos sensible a los costos: evalúe si el prensado unidireccional puede ser suficiente, ya que el CIP generalmente se reserva para piezas que requieren una alta consistencia interna y geometrías complejas.
Al utilizar eficazmente el prensado isostático en frío, transforma una mezcla de polvo volátil en una preforma estable y de alta calidad lista para los rigores de la densificación térmica.
Tabla resumen:
| Característica | Papel en la preparación de AMC |
|---|---|
| Rango de presión | 150 - 200 MPa aplicados multidireccionalmente |
| Resultado principal | Transformación de polvo suelto en un "compacto en verde" |
| Perfil de densidad | Elimina gradientes mediante compactación isotrópica |
| Preparación pre-térmica | Permite una desgasificación al vacío eficiente y elimina bolsas de aire |
| Integridad | Asegura la incrustación uniforme de refuerzos y aditivos |
Eleve su investigación de compuestos con la precisión de KINTEK
Libere todo el potencial de sus proyectos de ciencia de materiales con las soluciones integrales de prensado de laboratorio de KINTEK. Ya sea que esté desarrollando compuestos de matriz de aluminio de alto rendimiento o avanzando en la investigación de baterías, nuestro equipo de última generación garantiza la integridad estructural y la densidad uniforme que su trabajo exige.
Nuestra versátil gama incluye:
- Modelos manuales y automáticos para flujos de trabajo de laboratorio flexibles.
- Prensas calefactadas y multifuncionales para requisitos de materiales complejos.
- Sistemas compatibles con cajas de guantes para materiales sensibles al aire.
- Prensas isostáticas en frío y en caliente para eliminar gradientes de densidad y porosidad.
¿Listo para lograr una densidad casi teórica en sus preformas? ¡Contacte a nuestros expertos técnicos hoy mismo para encontrar la solución de prensado perfecta adaptada a su aplicación específica!
Referencias
- Mario Moreno, Peter Krížik. Mechanical characterization of PM aluminum composites by small punch test. DOI: 10.1590/s1517-707620180002.0357
Este artículo también se basa en información técnica de Kintek Solution Base de Conocimientos .
Productos relacionados
- Prensa isostática en frío eléctrica de laboratorio Máquina CIP
- Máquina CIP de prensado isostático en frío de laboratorio con división eléctrica
- Máquina automática CIP de prensado isostático en frío para laboratorio
- Manual de prensado isostático en frío CIP máquina de pellets de prensa
- Prensa Isostática Eléctrica de 40 Toneladas, Prensa de Compactación de Polvo de Laboratorio Automática
La gente también pregunta
- ¿Cuáles son las aplicaciones de las prensas isostáticas en frío de laboratorio eléctricas en entornos de investigación? Avance en I+D de materiales con P.I.C. de alta presión
- ¿Qué papel juegan las prensas isostáticas en frío de laboratorio eléctricas en contextos industriales? Uniendo I+D y Fabricación con Precisión
- ¿Cómo contribuye el Prensado Isostático en Frío (CIP) eléctrico al ahorro de costes? Desbloquee la eficiencia y reduzca los gastos
- ¿Cuáles son algunas aplicaciones de investigación de las CIP eléctricas de laboratorio? Desbloquee la densificación uniforme de polvos para materiales avanzados
- ¿Cuáles son las características de las soluciones estándar de laboratorio eléctrico CIP listas para usar? Logre un procesamiento inmediato y rentable