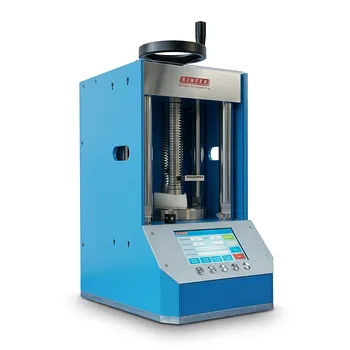
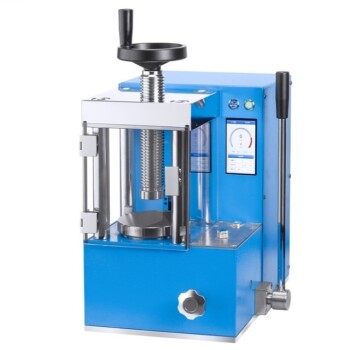
El control de presión por etapas es un requisito de proceso crítico para la fabricación de cuerpos en verde de aleaciones de múltiples elementos principales (MPEA), ya que garantiza una reordenación uniforme de las partículas y la expulsión eficiente de los gases intersticiales. Al realizar la transición desde una etapa inicial de baja presión (por ejemplo, 140 MPa) a una segunda etapa de mantenimiento a alta presión (por ejemplo, 640 MPa), la prensa hidráulica de laboratorio minimiza los gradientes de tensión interna y maximiza la densidad relativa. Esta gestión precisa evita que el cuerpo en verde se agriete o se deforme durante la posterior sinterización sin presión.
Conclusión clave: El control de presión por etapas transforma el polvo de MPEA suelto en un cuerpo en verde de alta densidad al equilibrar la reordenación de las partículas con la consolidación estructural. Este enfoque gradual elimina el aire atrapado y los vacíos internos, proporcionando la integridad mecánica necesaria para sobrevivir a la sinterización a alta temperatura sin fallos estructurales.
Optimización de la reordenación y el empaquetamiento de partículas
Facilitación del movimiento inicial de las partículas
Durante la primera etapa de aplicación de baja presión, las partículas de polvo se desplazan y rotan para llenar los grandes vacíos sin una deformación significativa. Este movimiento controlado permite que la compleja mezcla de polvos de MPEA logre una configuración de empaquetamiento compacto estable antes de que se apliquen las fuerzas más elevadas.
Transición a la deformación plástica
A medida que la prensa entra en la segunda etapa de alta presión, las partículas ya reordenadas comienzan a sufrir una deformación plástica. Esto asegura que la fuerza aplicada se distribuya uniformemente a través de los puntos de contacto, lo que conduce a un aumento significativo en la densidad relativa y el entrelazado mecánico.
Eliminación de gases intersticiales y vacíos
Expulsión del aire atrapado
La aplicación de alta presión de forma demasiado rápida puede atrapar aire entre las partículas, creando "bolsas" microscópicas de gas a alta presión. El control por etapas permite que estos gases intersticiales escapen del molde durante la fase inicial de baja presión, evitando roturas internas durante la descompresión.
Reducción de la porosidad residual
Es necesaria una compactación inicial uniforme y suficiente para minimizar los espacios entre partículas. Al gestionar la presión por etapas, la prensa de laboratorio garantiza que el cuerpo en verde alcance una base de alta calidad, reduciendo la porosidad residual que puede provocar microfisuras en el blanco de pulverización final.
Mitigación de tensiones internas y defectos estructurales
Equilibrio de los gradientes de densidad
La gestión precisa de la presión reduce los gradientes de tensión interna dentro del cuerpo en verde. Sin un control por etapas, puede producirse una distribución desigual de la densidad, lo que hace que el material se contraiga a diferentes velocidades durante el proceso de sinterización.
Prevención de fallos tras el prensado
Las altas tensiones internas a menudo provocan "recuperación elástica" (spring-back) o agrietamiento durante el desmoldeo o la manipulación. Los tiempos de mantenimiento por etapas permiten que la masa de polvo se estabilice, asegurando que el cuerpo en verde tenga suficiente resistencia estructural para ser trasladado a un horno de fusión al vacío o a un horno de sinterización.
Comprensión de las compensaciones
El riesgo de una presión excesiva
La aplicación de una presión excesiva demasiado pronto puede provocar "taponamiento" o laminaciones, donde las capas superiores del cuerpo en verde se separan del núcleo. Esto suele deberse al aire atrapado o a una fricción extrema en las paredes del molde que impide que la presión llegue al centro del compacto.
El impacto de un tiempo de mantenimiento insuficiente
Si el tiempo de mantenimiento en cada etapa es demasiado breve, es posible que las partículas no tengan suficiente tiempo para reordenarse o deformarse por completo. Esto resulta en una baja resistencia en verde, lo que hace que los compactos sean frágiles y propensos a romperse durante la transición a los siguientes pasos de fabricación.
Aplicación del control de presión a su proyecto
El control de presión por etapas debe calibrarse en función de las propiedades específicas del material y las dimensiones deseadas del blanco de pulverización.
- Si su objetivo principal es maximizar la densidad final: Utilice una etapa de mantenimiento secundaria más larga a alta presión (por ejemplo, 640 MPa) para asegurar la máxima deformación y entrelazado de las partículas.
- Si su objetivo principal es evitar grietas en aleaciones frágiles: Extienda la fase inicial de baja presión para permitir la expulsión completa de gases y una distribución gradual de la tensión.
- Si su objetivo principal es reducir la contracción por sinterización: Enfóquese en lograr la mayor densidad en verde posible mediante incrementos precisos por etapas para minimizar el cambio de volumen durante el servicio a alta temperatura.
Dominar el control de presión por etapas es el paso definitivo en la transición de polvo suelto a un blanco de pulverización de MPEA de alto rendimiento.
Tabla resumen:
| Etapa | Nivel de presión | Función principal | Beneficio para cuerpos en verde de MPEA |
|---|---|---|---|
| Fase 1 | Baja (ej. 140 MPa) | Reordenación de partículas | Expulsa gases atrapados y llena grandes vacíos sin deformación. |
| Fase 2 | Alta (ej. 640 MPa) | Deformación plástica | Maximiza la densidad relativa mediante entrelazado mecánico. |
| Mantenimiento | Presión sostenida | Estabilización de tensiones | Reduce gradientes de densidad y evita grietas post-prensado. |
Optimice su investigación de MPEA con soluciones de prensado de precisión
Logre integridad estructural y una densidad superior en sus cuerpos en verde con la tecnología de laboratorio avanzada de KINTEK. KINTEK se especializa en soluciones integrales de prensado de laboratorio, ofreciendo modelos manuales, automáticos, calefactados, multifuncionales y compatibles con cajas de guantes, así como prensas isostáticas en frío y en caliente.
Ya sea que esté siendo pionero en la investigación de baterías o desarrollando blancos de pulverización de próxima generación, nuestros sistemas de control de presión por etapas eliminan los vacíos y minimizan la tensión interna.
¿Listo para mejorar la eficiencia de su laboratorio? ¡Contacte a nuestros expertos hoy mismo para encontrar la prensa perfecta para los requisitos específicos de su material!
Referencias
- Elena Colombini, Paolo Veronesi. Powder Metallurgy Route for the Synthesis of Multiprincipal Element Alloys Sputtering Targets. DOI: 10.1002/adem.202101518
Este artículo también se basa en información técnica de Kintek Solution Base de Conocimientos .
Productos relacionados
- Prensa hidráulica de laboratorio Prensa para pellets de laboratorio Prensa para pilas de botón
- Prensa hidráulica de laboratorio 2T Prensa de pellets de laboratorio para KBR FTIR
- Prensa hidráulica de laboratorio Máquina de prensa de pellets para guantera
- Prensa Hidráulica de Laboratorio Calefactada de 24T 30T 60T con Placas Calientes para Laboratorio
- Prensa Hidráulica de Laboratorio Automática Máquina de Prensa de Pellets para Laboratorio
La gente también pregunta
- ¿Cómo se utiliza una prensa hidráulica de laboratorio para los geles compuestos de HAP? Estandarización de sustratos minerales maestros
- ¿Qué papel juega una prensa hidráulica de laboratorio en los pellets de reacción? Optimización de la densidad del suelo lunar y el combustible metálico
- ¿Qué papel juega una prensa hidráulica de laboratorio en la preparación de discos cerámicos piezoeléctricos para DC-PG? | KINTEK
- ¿Qué papel juega una prensa hidráulica de laboratorio en el ensamblaje de celdas de prueba de baterías de estado sólido? Guía de expertos
- ¿Por qué se requiere una prensa hidráulica de laboratorio para la preparación de muestras de PBAT y PLA? Logre una caracterización impecable