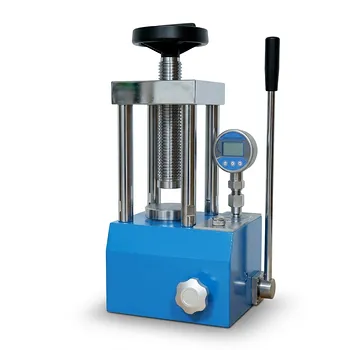
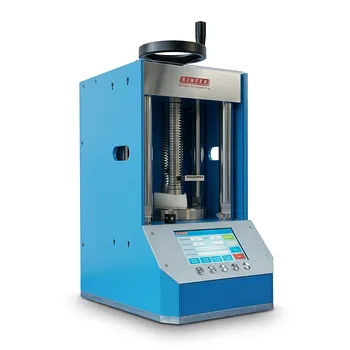
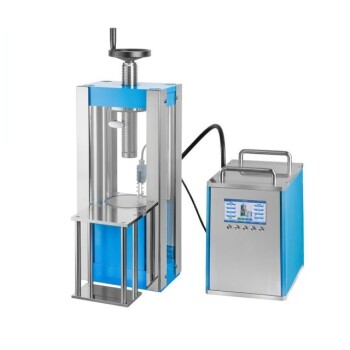
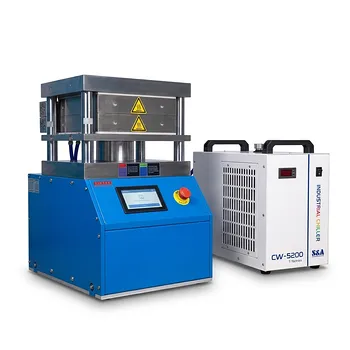
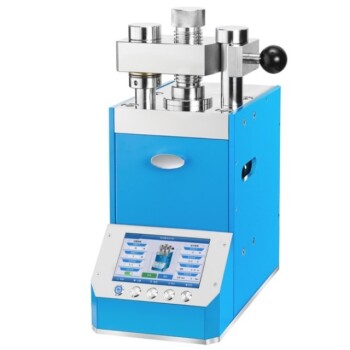
El procesamiento de electrolitos de sulfuro como el $Li_6PS_5Cl$ requiere un enfoque de presión de dos etapas para garantizar la estabilidad electroquímica y la integridad estructural. Específicamente, la prensa hidráulica debe aplicar una presión de compactación alta de 370 MPa para densificar el polvo de electrolito en una pastilla, seguida de una presión más baja de aproximadamente 80 MPa para la laminación de la capa del ánodo.
El procesamiento eficaz de electrolitos de sulfuro depende de la transición de una presión extrema para la densificación del material a una presión moderada para la integración de los componentes. Esta secuencia elimina la porosidad interna a la vez que evita fallos mecánicos durante el ensamblaje final de la batería.
El papel de la alta presión en la densificación del polvo
Activación de la deformación plástica
El $Li_6PS_5Cl$ (Argirodita) se caracteriza por su naturaleza física relativamente blanda y dúctil en comparación con los electrolitos de óxido. La aplicación de 370 MPa de presión estática obliga a estas partículas de polvo a sufrir una deformación plástica, "soldándolas en frío" eficazmente en una lámina sólida sin necesidad de sinterización a alta temperatura.
Eliminación de la porosidad interna
La compactación a alta presión es esencial para minimizar los huecos y poros internos que existen naturalmente en el polvo suelto. Al alcanzar niveles altos de densificación, la prensa hidráulica crea una trayectoria continua para el transporte de iones, lo que reduce significativamente la impedancia global de la capa de electrolito.
Prevención de la penetración de dendritas de litio
Una pastilla de electrolito densa y sin huecos actúa como una barrera física robusta entre los electrodos. A 370 MPa, la lámina resultante, similar a la cerámica, alcanza la resistencia mecánica necesaria para resistir el crecimiento de dendritas de litio, que son una causa principal de cortocircuitos en las baterías de estado sólido.
Gestión del contacto interfacial del electrodo
El umbral de laminación de 80 MPa
Una vez formada la pastilla de electrolito (normalmente con un espesor de 700 μm), los requisitos de presión cambian durante la fase de laminación. Reducir la prensa a 80 MPa permite que el ánodo se presione contra el electrolito con la fuerza suficiente para establecer contacto sin agrietar ni dañar la capa de electrolito previamente formada.
Mantenimiento de las restricciones mecánicas
Los materiales basados en sulfuro experimentan cambios de volumen significativos durante el ciclado electroquímico (expansión y contracción). Una prensa hidráulica con capacidades de mantenimiento de presión garantiza una restricción mecánica uniforme, evitando que el electrolito y los electrodos se separen a medida que el material se desplaza durante el uso.
Reducción de la resistencia interfacial
La aplicación uniforme de presión durante la etapa de laminación asegura que el contacto "grano a grano" entre el electrolito y el material activo sea continuo. Esto crea una interfaz de baja resistencia, lo cual es crítico para lograr una alta potencia de salida y una carga eficiente en la celda de batería final.
Comprensión de las compensaciones y limitaciones
Fatiga de las herramientas y moldes
La aplicación de presiones tan altas como 370 MPa somete a los moldes de laboratorio y a la propia prensa hidráulica a un esfuerzo extremo. Esto requiere el uso de componentes especializados de acero de alta resistencia o carburo de tungsteno para evitar la deformación de los troqueles de prensado tras ciclos repetidos.
Uniformidad de la presión frente al agrietamiento de los bordes
Aunque la alta presión es necesaria para la densidad, una distribución de presión no uniforme dentro del molde puede provocar tensiones internas. Estas tensiones a menudo se manifiestan como agrietamiento de los bordes o "capping" (descascarillado), donde la pastilla se delamina en capas delgadas al liberarse de la prensa.
Los límites del prensado en frío
Aunque el $Li_6PS_5Cl$ destaca bajo prensado en frío, la presión por sí sola no siempre puede compensar una mala calidad del polvo o la exposición a la humedad. Si el polvo de sulfuro se ha degradado por la humedad, incluso 370 MPa de presión no lograrán restaurar la conductividad iónica electiva del material.
Cómo aplicar estos requisitos a su proyecto
Los ajustes de presión específicos deben estar dictados por la etapa de ensamblaje y las propiedades físicas deseadas de la celda de batería.
- Si su objetivo principal es maximizar la conductividad iónica: Utilice un ajuste de alta presión de 370 MPa para garantizar la mayor densidad posible y la eliminación de la resistencia en los límites de grano.
- Si su objetivo principal es la integración de electrodos: Ajuste la prensa hidráulica a un rango inferior de 80 MPa para mantener la estabilidad de la interfaz sin comprometer la integridad estructural del electrolito.
- Si su objetivo principal es la estabilidad de la vida útil del ciclo: Opte por una prensa hidráulica equipada con una función de mantenimiento de presión automática para proporcionar una fuerza mecánica continua durante todo el proceso de ensamblaje.
Al calibrar con precisión estas etapas de presión, se asegura de que el electrolito de sulfuro funcione tanto como un conductor iónico eficiente como un separador duradero.
Tabla resumen:
| Etapa de procesamiento | Presión requerida | Objetivo principal | Beneficio clave |
|---|---|---|---|
| Densificación | 370 MPa | Compactación de polvo | Elimina la porosidad y activa la "soldadura en frío" |
| Laminación | 80 MPa | Integración de electrodos | Establece un contacto interfacial continuo |
| Estabilidad del ciclo | Fuerza sostenida | Mantenimiento de presión | Evita la separación durante los cambios de volumen |
Eleve su investigación en baterías de estado sólido con KINTEK
La precisión es fundamental al procesar electrolitos de sulfuro como el $Li_6PS_5Cl$. KINTEK se especializa en soluciones integrales de prensado de laboratorio diseñadas para satisfacer las rigurosas demandas de la investigación en baterías. Nuestra gama incluye:
- Prensas manuales y automáticas: Para un control preciso sobre la etapa de densificación de 370 MPa.
- Modelos calefactados y multifuncionales: Para explorar propiedades avanzadas de los materiales.
- Sistemas compatibles con cajas de guantes (glovebox): Garantizando la integridad del material en entornos inertes.
- Prensas isostáticas en frío y en caliente (CIP/WIP): Para una densidad uniforme y capas de electrolito de alto rendimiento.
No permita que los fallos mecánicos o la resistencia interfacial obstaculicen sus avances. ¡Contacte con KINTEK hoy mismo para encontrar la solución de prensado perfecta adaptada a las necesidades de su laboratorio!
Productos relacionados
- Prensa Hidráulica de Laboratorio Manual Prensa Hidráulica para Pellets
- Prensa Hidráulica de Laboratorio Automática Máquina de Prensa de Pellets para Laboratorio
- Prensa Hidráulica de Laboratorio Manual Prensa de Pellets de Laboratorio
- Prensa de pellets de laboratorio hidráulica dividida eléctrica
- Prensa de Laboratorio Automática de 40 Toneladas para Preparación de Muestras de Fluorescencia y Pastillas para Análisis XRF
La gente también pregunta
- ¿Cuál es el propósito principal de las prensas hidráulicas manuales de laboratorio para pastillas? Lograr una preparación de muestras de alta precisión para espectroscopía
- ¿Cuál es el propósito principal de una prensa hidráulica de laboratorio manual para formar pastillas? Asegurar una preparación de muestras precisa para XRF y FTIR
- ¿Qué papel juega una prensa hidráulica de laboratorio en la investigación de materia granular blanda? Perspectivas de expertos en física de materiales
- ¿Cuál es el propósito del moldeo axial inicial utilizando una prensa hidráulica de laboratorio? Optimización de cuerpos verdes de electrolitos
- ¿Cuál es la función principal de una prensa hidráulica de laboratorio para evaluar la conductividad iónica de Li6PS5X (LMSX)?